
不锈钢制管机怎么选型?管径、壁厚、产能三要素定机型
选机型的本质就是把您要生产的哪个根管子,翻译成一组设备参数。管型决定机型,壁厚决定成型与焊接配置,产能决定线速与自动化程度。这三者想清楚,机型基本就定了。
一、制管机到底是怎么样把钢带变成焊管的
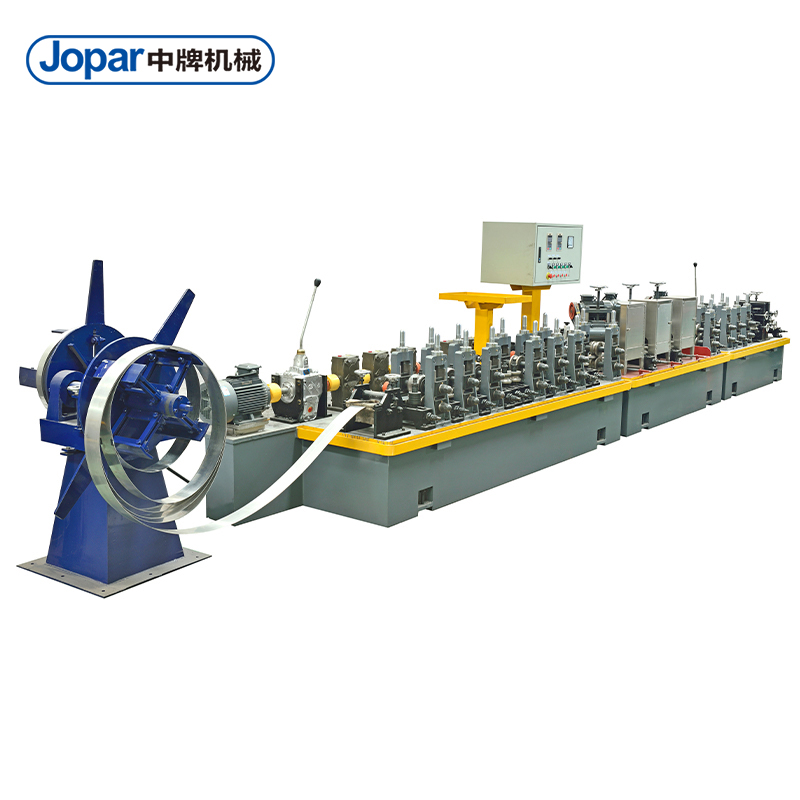
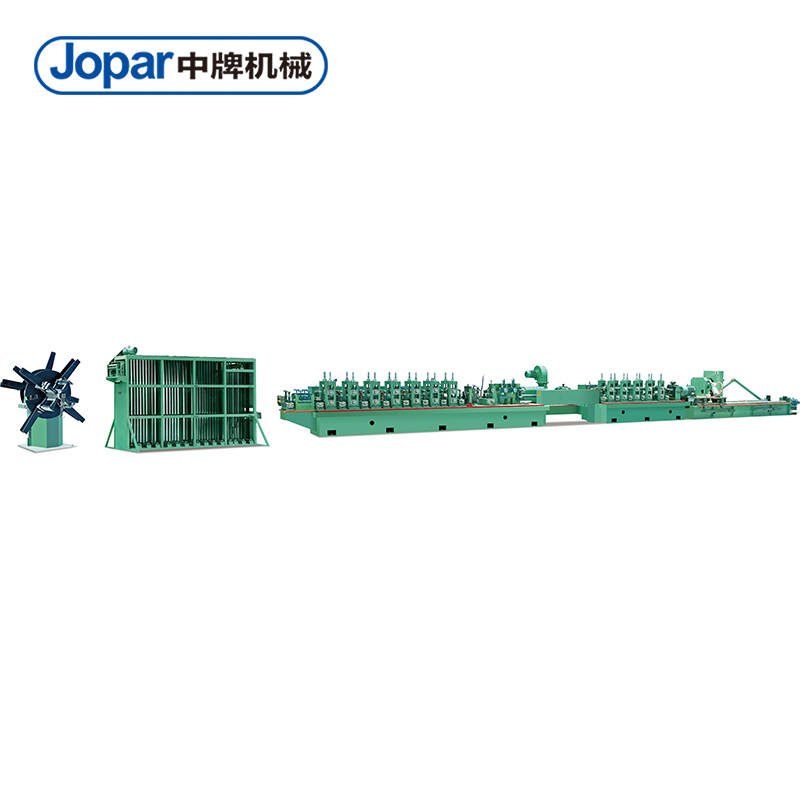
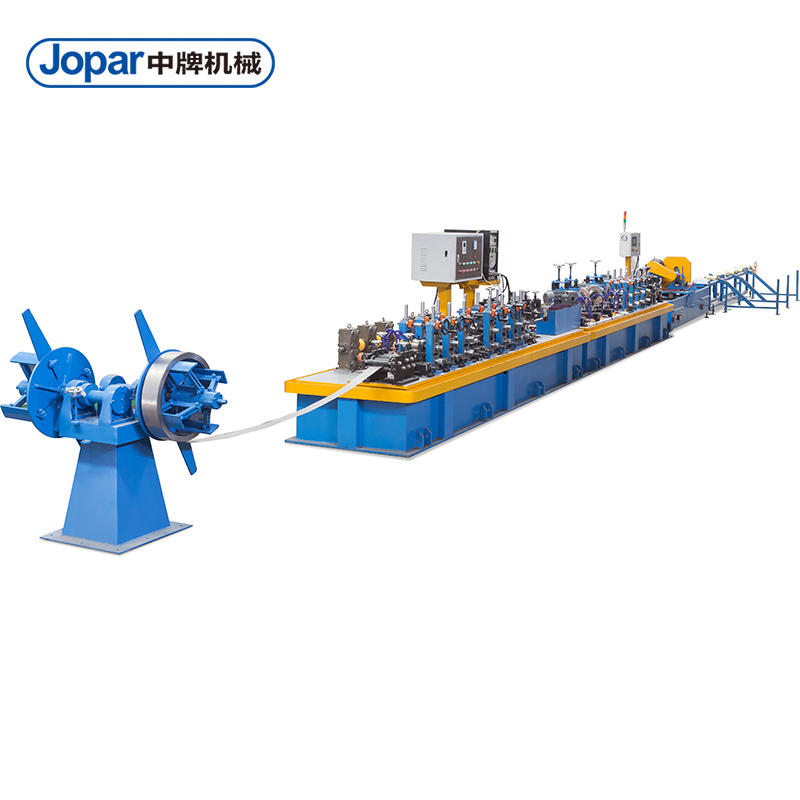
在聊这个选型之前,统一这个不锈钢焊管机的核心原理是:钢带经开卷后,进入成型段,由多组轧辊连续卷曲钢带,逐渐从平板变成圆管坯,随后就进入焊接段,通过氩弧焊接或激光焊接,将接缝熔合,在到我们打磨段,再到径段校直修正圆度,最后按设定长度定尺切割。
设备结构上通常分为成型段(决定圆度与成型稳定性0、焊接段(决定焊缝强度)、定径段(决定尺寸精度于直线度。制管机按材质分有不锈钢焊管、镀锌焊管等其他金属焊管,本文聚集不锈钢焊管机。
二、管径——决定机型的第一变量
管径是您成品规格里最硬的一条参数了,它直接决定选择哪个型号的制管机,也决定厂房长度和装机功率:
机型 管径范围 壁厚范围 机身长度 功率 典型用途
ZP-40 8-51mm 0.3-1.8mm 约21.5m级 7.5KW 装饰管、家具卫浴管、自行车管
ZP-50 9-76mm 0.3-2.0mm 约24m级 11KW 工业流体管、结构管、中大口径
30-120型石化机组 30-120mm 按需求定制 按配置 按配置 石化、大口径工业管
注意两点:1、管径越大机身越长,对厂房跨度的要求更高。2、管径越大,水平轴与立轴的规格也要相应加大,这关系到设备的刚性——刚性不足,机身可能大幅度震度,成品管圆度与直线度都可能受到影响。
三、壁厚——决定成型段与焊接配置
壁厚看起来是小参数,实际对设备要求极高。在成型力、焊接功率、张力控制上完全是两套逻辑。
薄壁料:难点在成型,不在焊接
薄壁料最容易出的问题是起皱、破管、表面刮伤。原因是钢带张力过大或成型段辊压过紧。这类产品要重点考察张力控制机构、储料器匹配和成型段的微调精度。焊接反而不是瓶颈——薄壁所需能量小,但要求能量控制精确,过大会烧穿。
中厚壁:难点在焊接功率与成型力
壁厚加大后,需要更大的成型力和更高的焊接功率。同时热影响区变宽,焊缝冷却后的内应力更大,下游扩口弯管时更容易开裂——这时候光亮退火固溶处理就从可选变成了必需。
焊接方式怎么配
高频焊:速度快、热影响区小、适合装饰管与结构管的大批量生产;氩弧TIG焊:焊缝均匀美观、适合卫生级与精密管。两者成本与耗材不同,同线兼容的配置方案要提前与厂家确认。还有就是现在薄壁流行的激光焊接。
四、五类管材对照表
不同下游用途对设备配置要求差异很大,仅供参考:
| 管材类型 | 典型用途 | 核心要求 | 推荐配置 |
| 装饰管 | 家具、卫浴、楼梯扶手、门窗、货架 | 表面光洁度 | 内整平 + 抛光 |
| 工业流体管 | 热交换器、冷凝器、化工用管 | 焊缝强度与耐压 | 在线探伤 + 水压试验 |
| 食品卫生管 | 食品、制药、酿造 | 内壁洁净度 | 内整平 + 光亮退火 + 内壁处理 |
| 水管/燃气管 | 给水、燃气 | 密封性与寿命 | 内整平 + 光亮退火 + 探伤 |
| 医疗/电子洁净管 | 医用气体、半导体气路 | 内壁粗糙度与洁净度 | BA级工艺 + 高等级检测 |
常见问题解答
• Q:能不能一台机器覆盖全部规格?
理论上通过换模具可以覆盖一定范围,但超出机型的管径/壁厚区间就做不到。而且换规格需要停机换辊、重新调试,频繁换线会严重拉低有效产能。产品跨度大时,多机并线通常比单机全覆盖更经济。
• Q:ZP-40和ZP-50最本质的区别是什么?
核心是管径与壁厚覆盖范围,相应的,机身长度、装机功率与水平轴立轴规格也不同,选哪个机型,取决于您的主力产品规格。

同类文章排行
- 【中国正能量2021】策马雪原女副局长贺娇龙:最大的正能量是
- 不锈钢焊管机揭秘不锈钢管出产流程
- 不锈钢制管机的正确操作方法都有哪些?
- 中牌不锈钢制管机操作使用教程
- 不锈钢制管机厂家|2022年假通知
- 不锈钢制管机的正确操作方式
- 焊管机械设备怎样延伸机器寿命?
- 不锈钢焊管机职业变化是增加的时机
- 中牌不锈钢制管机直缝焊接钢管的工作原理
- 不锈钢制管机为你解析圆管抛光工艺
